





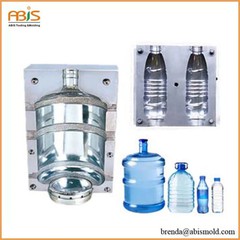




Що таке видувна форма?
Два тижні тому мені зателефонували зі стартапу з упаковки в Огайо. Хлопець хотів пропонувати 50 000 фармацевтичних пляшок на місяць і продовжував запитувати про «форми», наче це був один інструмент. Мені знадобилося двадцять хвилин, щоб пояснити, що йому потрібні принаймні дві - прес-форми для ін’єкцій і видування для формування. Різні інструменти. Різні роботи. Різні головні болі.
Видувна форма при ін’єкційному видувному формуванні — це половина, яка фактично надає форму вашій пляшці. Він розташований на другій станції. Гаряча парочка надходить із інжекційної станції на стержень сердечника, навколо нього закривається цвіль, потрапляє стиснене повітря, пластик розширюється до стінок порожнини. Ось де ваша пляшка отримує плечі, тіло, основу. Форма паризона просто робить пробірку. Видувна форма робить це справжнім.
Алюміній проти сталі
Більшість видувних форм для IBM працюють із алюмінієм. 7075-T6 є стандартним. Теплопровідність становить приблизно 130 Вт/м·K - набагато краще, ніж у сталі P20 з показником 29 Вт/м·K. Ви їдете на велосипеді кожні 10-15 секунд. Це тепло має кудись подітися.
Я використовував сталеві видувні форми рівно один раз. Клієнт наполягав. 2018, що косметична компанія з Нью-Джерсі хотіла мати дзеркальне покриття на своїх 30 мл пляшках-крапельницях. Ми вибрали S136, загартований до 52 HRC. Красиві порожнини. Час циклу підскочив з 12 секунд до 19. Вони з’їли вартість протягом шести місяців, перш ніж повернутися до алюмінію з паровою обробкою. Досить близько.
Алюміній зношується швидше. Не обійти його. Сталева форма може працювати 3 мільйони циклів. Алюміній досягає максимуму від 800 000 до 1,2 мільйона, перш ніж лінія поділу починає виглядати шорсткою, а спалах стає гіршим. Ваш бюджет на ремонт або заміну.

Лінії охолодження
Розташування каналів охолодження впливає на тривалість циклу. Я бачив, як магазини просвердлюють прямі-дірки зверху вниз, і дивувався, чому їхні основи виходять деформованими. Основа – найтовстіша частина більшості пляшок. Йому потрібен власний контур.
Зазвичай ми використовуємо канали діаметром 8 мм для маленьких пляшечок об’ємом менше 100 мл. Великі контейнери мають діаметр 10 або 12 мм. Відстань від поверхні порожнини від - 15 мм до 20 мм. Якщо ближче, то ви ризикуєте отримати гарячі точки, де центральні лінії каналу розмикаються. Далі, ви просто нагріваєте теплоносій.
Температура води залежить від смоли. HDPE любить холод, від 10 до 15 градусів. ПЕТ потребує теплішого, приблизно від 20 до 30 градусів, інакше ви отримаєте стресове відбілювання. ПП сидить десь посередині. Я зберігаю шпаргалку, приклеєну скотчем під кришкою ящика з інструментами.
Допомагають дефлектори в глухих отворах. Барботери теж працюють. Просто не економте на ущільнювальних кільцях. Минулого року на заводі в Мічигані прес-форма залила прес. Цех був схожий на басейн. Один загиблий О-кільце.
Вентиляція
Видувні форми затримують повітря. Прихід розширюється і витісняє атмосферу. Якщо він не може вирватися, ви отримуєте неповне наповнення кінцівок. Затисніть області навколо ручок. Глибоке напис. Радіус каблука на пляшках.
Стандартним підходом є спечені отвори в проблемних місцях. Пористі металеві вставки, як правило, бронза або нержавіюча сталь, розмір пор приблизно від 7 до 15 мікрон. Досить маленький, щоб блокувати пластик, але достатньо великий для повітря. Ми встановлюємо їх врівень із поверхнею порожнини та закріплюємо Loctite 638.
Деякі хлопці шліфують вентиляційні отвори на лінії роз’єднання від . 0.02мм до 0,04 мм глибиною, від 3 мм до 5 мм завширшки, що йде в атмосферу. Добре працює для простих форм. Для ручок і глибокого тиснення ще потрібні пористі пробки.
Вентиляційні отвори засмічуються. Найгірше ПВХ і деякі добавки. Ви витягуєте форми для очищення кожні 50 000-100 000 ударів поганою смолою. HDPE працює чистіше. ПП знаходиться між ними.

Розташування лінії роз’єднання
Місце, де ви розділили форму, визначає, де на вашій пляшці з’явиться лінія-свідок. Маркетологи ненавидять розлуки. Специфікації якості косметичних пляшечок іноді вимагають невідповідності максимум 0,05 мм. Це туго. Краще, щоб у вашій майстерні з виготовлення прес-форм була хороша координатно-розточувальна машина.
Асиметричні пляшки - головний біль. Багато дизайнерів малюють щось органічне і передають це інженерам. Тепер ви вибираєте між розривною лінією, що проходить по поверхні пляшки, або розділенням форми під кутом і боротьбою з протягом на кожній поверхні.
Я прошу надати 3D-модель, перш ніж надавати пропозицію. Було забагато проектів, у яких у красивому зображенні не згадувалося про виріз на задній панелі.
Реєстрація та вирівнювання
Половинки видувної форми повинні торкатися одного і того ж місця кожного циклу. Направляючі штифти та втулки є базовими. Конічні замки, якщо замовник використовує жорсткі специфікації розподілу товщини стінки. Ви дивитесь на ±0,1 мм або більше на зустрічі половинок форми.
Зношення з’являється приблизно після 300 000 знімків. Втулки починають ставати неакуратними. Товщина стінки з одного боку пляшки збільшується, а з іншого боку зменшується. Зрештою QC виявляє це, коли пляшки починають не проходити тести на падіння.
Ми спеціалізуємо бронзові втулки на алюмінієвих формах, загартовану сталь на сталі. Замініть шпильки та втулки під час ремонту. Не варто пропускати.

Що йде не так
Флеш є очевидним. Лінія роз’єднання відкривається, пластик видавлюється, ви обрізаєте відходи та спостерігаєте, як зростає кількість брухту. Може бути затискний тоннаж. Можуть бути зношені розділові поверхні. Можливо, тиск удару занадто високий.
Тонкі плями виникають, коли заготовка не відцентрована на стрижні серцевини або половини видувної форми не вирівняні. З одного боку пластик розтягується більше, ніж з іншого. Ви побачите це на вимірюваннях товщини стінок. Пляшки не проходять випробування на стискання в одній орієнтації, але проходять в іншій.
Текстура апельсинової кірки з’являється, коли поверхня форми занадто холодна або смола занадто гаряча. Диференціальна усадка до стінки порожнини. Іноді це просто старі поверхні, які потребують повторного полірування.
Застряглі пляшки означають, що ваші кути тяги занадто малі або ваше охолодження недостатнє. Пластик стискається на стороні серцевини замість того, щоб потрапляти в форму для видування. Виштовхувальні штифти можуть допомогти, але вони залишають свідкові сліди.
Видувні форми не є складною частиною інструментів IBM. Прес-форми Parison вирішують конструкцію воріт, баланс бігунів, усі головні болі ін’єкцій. Видувна форма має лише сформувати форму, охолодити пластик, випустити повітря та звільнити деталь. Зробіть ці чотири речі, і ви запустите виробництво. Пропустіть будь-який, і ви розмовляєте по телефону зі своїм магазином форм.