









Що таке литі деталі?
Литі під тиском деталі – це компоненти, виготовлені шляхом впорскування розплавленого матеріалу-зазвичай пластику-в прецизійно-оброблену порожнину форми, де він охолоджується та твердіє в певній формі. Ці деталі варіюються від крихітних компонентів медичних пристроїв вагою менше ніж грам до великих автомобільних панелей понад 100 фунтів, усі вироблені за допомогою того самого фундаментального процесу.
Основні характеристики деталей, виготовлених під тиском
Литі під тиском деталі мають відмінні характеристики, які відрізняють їх від компонентів, виготовлених за допомогою інших методів виробництва. Розуміння цих особливостей допомагає пояснити, чому цей процес домінує в сучасному виробництві.
Точність розмірів і повторюваність
Визначальною рисою деталей, виготовлених під тиском, є їх виняткова консистенція. Після створення прес-форми виробники можуть виготовляти тисячі чи мільйони ідентичних деталей із жорсткими допусками ±0,02 мм для розмірів порожнини та ±0,1 мм для повторюваності деталей. Ця точність випливає з контрольованого характеру процесу-розплавлений матеріал заповнює фіксовану порожнину за постійних умов температури та тиску.
Процес передбачає впорскування розплавленого матеріалу в порожнину форми, де він охолоджується та твердіє до конфігурації порожнини. На відміну від механічної обробки, де кожна частина вирізається окремо, або 3D-друку, де відбуваються варіації шарів, лиття під тиском створює деталі за основним шаблоном. Це робить його ідеальним для застосувань, які вимагають точного підгонки, наприклад для-з’єднувальних вузлів або різьбових з’єднань.
Універсальність матеріалу
Лиття під тиском може виконуватися з металами, склом, еластомерами та найчастіше термопластичними та термореактивними полімерами. До найбільш часто використовуваних матеріалів відносяться:
Поліпропілен (PP): становить приблизно 45% литого пластику завдяки своїй легкості, хімічній стійкості та низькій вартості
Поліетилен (PE): Широко використовується в упаковці та споживчих товарах через свою гнучкість і стійкість до ударів
Акрилонітрилбутадієнстирол (АБС): Кращий за свою міцність, термостійкість і чудову обробку поверхні в електроніці та автомобілях
Полікарбонат (ПК): Вибрано для прозорих деталей, які потребують високої ударостійкості
Нейлон (PA): Вибрано для механічних компонентів, яким потрібна висока міцність і зносостійкість
Кожен матеріал надає кінцевій частині різні властивості: -механічну міцність, хімічну стійкість, температурну стійкість, оптичну прозорість або біосумісність. Ця універсальність дозволяє виробникам оптимізувати деталі для конкретних умов експлуатації.
Якість обробки поверхні
Відлиті під тиском деталі зазвичай виходять із форми з остаточною обробкою поверхні. Текстура поверхні порожнини прес-форми переноситься безпосередньо на деталь, усуваючи або зводячи до мінімуму фінішну-роботу після виробництва. Виробники можуть досягти різноманітних видів обробки: від полірованих дзеркальних поверхонь для оптичних компонентів до текстурованих ручок для портативних пристроїв.
Ця можливість зменшує виробничі витрати та час порівняно з процесами, які вимагають значної обробки. Для споживчих товарів здатність формувати текстури, логотипи та деталі поверхні під час виробництва забезпечує як функціональні, так і естетичні переваги.
Поширені типи деталей, виготовлених під тиском
Литі під тиском деталі охоплюють величезний діапазон розмірів, форм і функцій. Розподіл їх за категоріями показує широту цього методу виробництва.
Деталі-з тонкими стінками
Тонкостінні-деталі представляють одну з технічно складних, але економічно цінних категорій. Ці компоненти мають товщину стінок зазвичай від 0,5 мм до 2 мм, що вимагає спеціального обладнання та точного контролю процесу.
Компанії з виробництва продуктів харчування та напоїв все більше покладаються на пластикову упаковку, щоб забезпечити безпеку продукції, подовжити термін придатності та зменшити транспортні витрати. Приклади:
Одноразові харчові контейнери та кришки
Кришки та кришки від пляшок для напоїв
Фармацевтичні блістерні упаковки
Корпуси електронних пристроїв
Завдання полягає в тому, щоб заповнити тонкі порожнини до того, як матеріал затвердіє. Необхідні високі швидкості та температури впорскування, а також машини, здатні швидко перемикатися з контролю швидкості на тиск, щоб повністю заповнити порожнину.
Структурні компоненти
З іншого боку, лиття під тиском виробляє великі несучі-деталі, які замінюють традиційні матеріали, такі як метал або дерево. Автомобільна промисловість використовує лиття під тиском для його здатності виробляти легкі деталі, підвищуючи ефективність палива та продуктивність автомобіля.
Структурні литі деталі включають:
Панелі приладів автомобіля та компоненти дверей
Корпуси та рами приладів
Кришки та корпуси промислового обладнання
Будівельні елементи, такі як віконні рами
Ці деталі часто включають ребра, виступи та різну товщину стінок для оптимізації міцності при мінімізації використання матеріалу. Можливість створювати складну внутрішню геометрію за допомогою дизайну серцевини та порожнини дає інженерам гнучкість, неможливу для виготовлення металу.
Точні мікро-компоненти
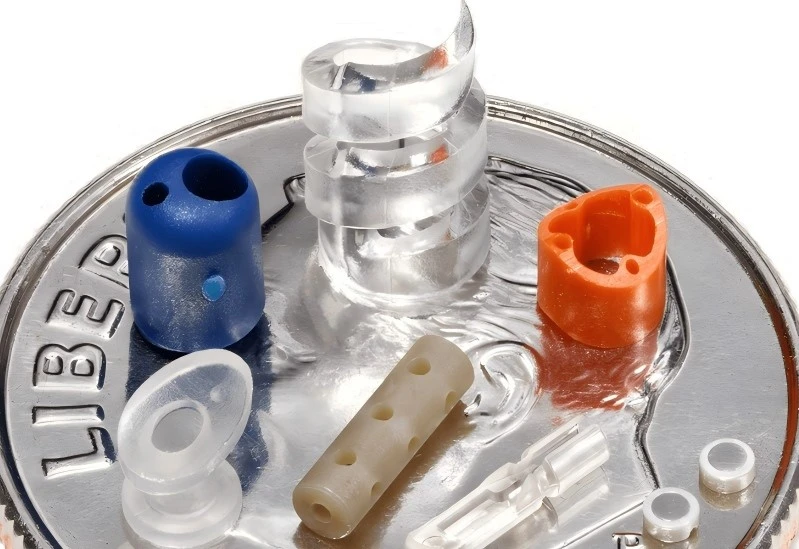
Мікро{0}}формування набуває все більшої популярності завдяки зростаючому попиту на мініатюрні компоненти в таких галузях, як медичне обладнання та електроніка. Ці деталі важать частки грама, але вимагають надзвичайної точності.
Додатки включають:
Медичні імплантати та хірургічні інструменти
Мікро-шестерні та з’єднувачі
Волоконно-оптичні компоненти
Мікро{0}}рідинні пристрої
Технічні вимоги мікро-формування полягають у тому, що-матеріали поводяться по-різному в мікро-масштабі, смола має заповнювати неймовірно малі простори під час інтенсивного зсуву, а допуски на розміри стають ще більш критичними щодо розміру деталей.
Багато-матеріальні та формовані деталі
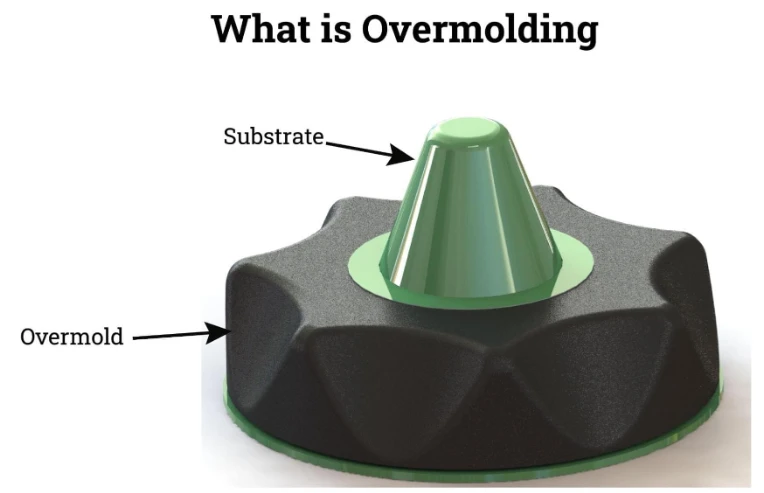
Дво-чи багато-форми призначені для формування в межах одного циклу формування за допомогою спеціалізованих машин для лиття під тиском із двома або більше блоками вприскування. Ця технологія створює деталі, що поєднують різні матеріали або кольори в одній частині.
Типові приклади:
Рукоятки інструменту з м'якими гумовими накладками поверх жорстких пластикових сердечників
Зубні щітки з ергономічними секціями захоплення
Кнопки електронного пристрою з різними текстурами
Ущільнення вбудовані безпосередньо в пластикові корпуси
Цей підхід усуває етапи складання, зменшує кількість деталей і створює неможливість-відокремлення-зв’язків між матеріалами. Завдання полягає в контролі поверхні розділу між матеріалами та забезпеченні належного зчеплення або розробленого розділення.

Промислове застосування та приклади деталей
Практичне застосування деталей, виготовлених під тиском, показує, чому цей процес став незамінним у сучасній промисловості.
Медицина та охорона здоров'я
Очікується, що сегмент медичного обладнання зростатиме зі значним CAGR на 5,9% з 2025 по 2033 рік, завдяки попиту на точність і біосумісність.
Літні медичні деталі мають відповідати суворим нормативним вимогам і часто виготовляються в чистих приміщеннях. Приклади:
Одноразові шприци та крапельниці
Хірургічні інструменти та ручки
Корпуси діагностичних приладів
Системи доставки ліків та інгалятори
Лабораторні витратні матеріали та пробірки
Критичними вимогами є біосумісність, здатність до стерильності та консистенція від-до-серії. Такі матеріали, як поліпропілен-медичного класу, полікарбонат і циклічні олефінові сополімери, розроблені спеціально для цих застосувань.
Автомобільна промисловість і транспорт
Лиття під тиском автомобілів охоплює різноманітний діапазон компонентів, включаючи внутрішні компоненти, такі як панелі приладової панелі та дверні ручки, а також структурні елементи, такі як кришки двигуна та повітрозабірні колектори.
Автомобільний сектор стимулює значні інновації в литті під тиском через вимоги щодо зменшення ваги та інтеграції складних деталей. Сучасні транспортні засоби містять сотні литих деталей:
Інтер’єр: вузли панелі приладів, компоненти консолі, вентиляційні отвори, дверні панелі, компоненти сидінь
Екстер'єр: Накладки на бампер, корпуси дзеркал, решітки, корпуси фар
Під-капотом: впускні колектори, резервуари для рідини, електричні корпуси, компоненти акумулятора
Поштовх до електромобілів посилює попит на легкі пластикові компоненти, щоб компенсувати вагу батареї та збільшити запас ходу.
Побутова електроніка
Виробники електроніки значною мірою покладаються на лиття під тиском для захисних корпусів, внутрішніх структурних компонентів і елементів інтерфейсу користувача:
Чохли та внутрішні рамки для смартфонів і планшетів
Корпуси для ноутбуків і клавіатури
Корпуси зарядних пристроїв і роз'єми кабелів
Корпуси аудіопристроїв
Компоненти носимих пристроїв
Тут вимоги включають точні розміри для підгонки, якість поверхні для зовнішнього вигляду, властивості екранування від електромагнітних перешкод і термостійкість поблизу електронних компонентів.
Упаковка
Упаковка залишається найбільшим сегментом застосування лиття під тиском і становила 32,2% у 2024 році. Домінування упаковки відображає неперевершену ефективність процесу для великого-об’ємного-низького-витратного виробництва контейнерів.
Пакувальні частини, виготовлені під тиском, включають:
Кришки та кришки для пляшок
Кришки та ущільнювачі контейнерів
Компоненти косметичної упаковки
Сервісні контейнери для харчування
Сільськогосподарські та промислові контейнери
Основна увага приділяється швидкій тривалості циклу, ефективності використання матеріалів і таким функціям, як-захист від несанкціонованого-змішування або захист-від дітей, вбудовані безпосередньо в конструкцію деталей.
Вибір матеріалу для деталей, виготовлених під тиском
Вибір правильного матеріалу визначає продуктивність деталі, термін служби та економічність виробництва. Процес відбору збалансовує кілька факторів.
Термопласти проти реактопластів
Більшість деталей, виготовлених під тиском, використовують термопластичні матеріали, які можна розплавити та переформувати. Усі термопластичні матеріали можна формувати під тиском, найпоширенішими з яких є поліпропілен, АБС, полістирол і поліетилен.
Термопластики пропонують:
Переробка брухту та бігунів
Швидший час циклу
Більш широкий асортимент доступних матеріалів
Більш низькі температури обробки
Після затвердіння термореактивні матеріали неможливо переплавити. Вони використовуються, коли потрібна вища термостійкість або хімічна стабільність, як-от у електричних компонентах або в -теплових автомобілях.
Інженерні проти товарних пластмас
Товарні пластики (PP, PE, PS, PVC) переважають за обсягом завдяки низькій вартості та відповідним властивостям для більшості застосувань. Поліпропілен займав основну частку в 45% у 2024 році і спостерігатиме найшвидше зростання вартості продажів протягом прогнозованого періоду.
Інженерні пластики (PC, PA, POM, PET) коштують дорожче, але мають чудові механічні властивості, термостійкість або хімічну стабільність. Вони вказуються, коли продуктивність виправдовує витрати.
Високоякісні-пластики (PEEK, PEI, PPS) займають першокласну нішу для екстремальних умов-температур понад 200 градусів, агресивних хімічних речовин або високих механічних навантажень. Їх вартість за фунт може в 50-100 разів перевищувати товарні пластики.
Добавки та модифікації
Існує велика різноманітність добавок і наповнювачів, які можна використовувати з основними матеріалами під час лиття під тиском для додавання кольору, додавання антипірену, підвищення жорсткості, забезпечення електропровідності, розсіювання поверхневого заряду та освітлення основної смоли.
Загальні модифікації включають:
Посилення зі скла або вуглецевого волокна для підвищення міцності та жорсткості
Антипірени для дотримання вимог безпеки
УФ-стабілізатори для зовнішнього впливу
Барвники для естетичних вимог
Мастила для зменшення тертя в рухомих частинах
Антимікробні добавки для медичного застосування
Ці добавки дозволяють інженерам точно-налаштовувати властивості матеріалу без зміни основної смоли, забезпечуючи гнучкість конструкції деталей.
Конструктивні міркування для деталей, виготовлених під тиском
Створення ефективних деталей, виготовлених під тиском, потребує розуміння обмежень і можливостей процесу. Поганий дизайн призводить до дефектів, високих витрат або неможливості{1}}виробництва-частин.
Товщина стінки
Рівномірна товщина стінок є, мабуть, найважливішим принципом проектування. Різна товщина викликає:
Нерівномірне охолодження і внутрішні напруги
Викривлення та нестабільність розмірів
Сліди раковини на товстих ділянках
Збільшений час циклу
Мета полягає в тому, щоб підтримувати стінки в межах 1-4 мм залежно від матеріалу, з коливаннями товщини менше 25%, де це можливо. Коли необхідні товсті секції, видалення серцевини всередині зберігає структурну цілісність, одночасно забезпечуючи рівномірне охолодження.
Кути тяги
Лита під тиском частина може використовувати значення кута тяги 1 градус для більшості пластмас. Осадка-легка конусність на вертикальних поверхнях-дозволяє частинам витягуватись із форми без пошкоджень. Причини недостатньої тяги:
Вклеювання в форму
Подряпини на поверхні під час виштовхування
Вищі сили виштовхування та викривлення деталей
Мінімальна осадка зазвичай становить 0,5 градуса на сторону, бажано 1-3 градуси. Текстуровані поверхні потребують більшої тяги до 1 градуса на 0,001 дюйма глибини текстури.
Ребра і втулки
Ребра зміцнюють деталі без збільшення загальної товщини стінки. Передові практики включають:
Товщина ребра 50-60% від номінальної стінки
Висота ребра нижче номінальної стінки в 3 рази
Адекватна тяга з боків ребер
Бобишки забезпечують точки кріплення для гвинтів або вставок. Зовнішній діаметр має бути в 2 рази більше діаметра шурупа з достатньою товщиною стінки, щоб запобігти розтріскування під час монтажу.
Розташування воріт
Шлюз,-де матеріал потрапляє в форму,-суттєво впливає на якість деталей. Розташування воріт впливає:
Схема потоку та потенційні лінії зварювання
Орієнтація волокнистого армування
Розташування рудименту воріт (косметичний знак)
Деформація частини
Для великих деталей може знадобитися кілька затворів, але кожен створює потенційну лінію зварювання, де зустрічаються фронти потоку. Стратегічні баланси розміщення воріт відповідають вимогам якості, конструкції та естетичним вимогам.
Робота зПослуги лиття під тискомПровайдери
Вибір і співпраця з службою лиття під тиском визначає успіх проекту від прототипу до виробництва.
Сервісні можливості для оцінки
Професійні послуги лиття під тиском пропонують різноманітні можливості:
Ємність інструменту: Чи можуть вони створювати форми-власноруч чи сторонніми? Які матеріали (алюміній чи загартована сталь)?
Асортимент машини: Які сили затиску та розміри пострілів вони можуть витримати?
Варіанти матеріалів: Чи працюють вони з указаною вами смолою? Чи можуть вони отримати спеціальні матеріали?
Гнучкість обсягу: Чи можна масштабувати від прототипу до виробництва?
Другорядні операції: Чи пропонують вони монтаж, оздоблення чи оздоблення?
Системи якості: Які сертифікати (ISO 9001, ISO 13485, IATF 16949) вони мають?
Спеціальна послуга лиття під тиском від Xometry надає-прототипи та виробничі рішення на вимогу з глибоким досвідом у кожній галузі, включаючи медичне лиття під тиском і ITAR для чутливих проектів.
Структура витрат та економіка
Економіка лиття під тиском принципово відрізняється від інших процесів. До складу витрат входять:
Витрати на інструменти: $3000-$100,000+ залежно від складності
Прототип алюмінієвих форм: $3,000-$15,000
Виробничі сталеві форми: $25 000-$100,000+
Мульти{0}}порожнинні або сімейні форми: вищі початкові інвестиції
Витрати на-частину: $1-$5 для типових обсягів виробництва
Вартість матеріалів: 40-60% від вартості деталей
Машинний час: 20-30% від вартості деталі
Оплата праці: 10-20% від вартості запчастини
Накладні витрати: 10-20% від вартості запчастини
Беззбитковість зазвичай становить 500-5000 деталей залежно від складності. Більші обсяги значно знижують витрати на деталь через амортизацію інструменту.
Терміни виконання
Стандартні форми вимагають 15-25 днів для типових виробничих проектів, хоча це залежить від складності. Хронологія розбивається так:
Дизайн та пропозиція: 1-5 днів
Виготовлення форми: 2-8 тижнів
Перша стаття та доопрацювання: 1-2 тижні
Збільшення виробництва-: 1-2 тижні
Послуги зі швидкого створення прототипів можуть доставити деталі за 5-10 днів за допомогою алюмінієвих інструментів, хоча ці форми зазвичай витримують лише 500-5000 знімків, перш ніж зношуються.
Дизайн для підтримки виробництва
Поважні служби лиття під тиском надають аналіз DFM, що визначає:
Потенційні дефекти через погану конструкцію деталей
Можливості зниження витрат за рахунок оптимізації дизайну
Рекомендації щодо матеріалів на основі вимог
Альтернативні конструкції, що покращують технологічність
Ця консультація є безцінною-досвідчені виробники форм можуть виявити проблеми, які можуть спричинити дорогі модифікації інструменту після початку виготовлення.
Якість і запобігання дефектам
Розуміння типових дефектів деталей, виготовлених під тиском, допомагає дизайнерам уникати проблем, а виробникам підтримувати якість.
Типові дефекти та причини
Деформація: Деталі скручуються або згинаються після формування через:
Нерівномірна товщина стінок спричиняє диференціальне охолодження
Надмірний тиск упаковки
Недостатній час охолодження
Варіація усадки матеріалу
Сліди раковини: Поглиблення на поверхнях деталей на товстих ділянках, викликані:
Матеріал стискається всередині, а поверхня застигає
Недостатній тиск набивання
Ворота занадто малі, щоб підтримувати тиск
Короткі кадри: Неповне заповнення частини від:
Недостатній тиск уприскування або швидкість
Матеріал занадто холодний або в’язкий
Недостатня вентиляція, затримка повітря
Ворота маломірні
Лінії зварювання: Видимі лінії в місцях зустрічі фронтів потоку, викликані:
Кілька воріт або потік навколо ядер
Матеріал занадто холодний, коли фронти зливаються
Недостатня швидкість впорскування
Спалах: надлишок матеріалу, що виходить на лінії роз’єднання через:
Недостатня сила затиску
Пошкоджені або зношені поверхні форми
Надмірний тиск уприскування
Заходи контролю якості
Виробництво лиття під тиском включає численні перевірки якості:
Перша перевірка статті: Детальні вимірювання та документація початкових виробничих деталей
Моніторинг-процесу:-відстеження параметрів процесу (температура, тиск, час циклу) у реальному часі
Статистичний контроль процесу: Відбір проб і вимірювання для виявлення дрейфу процесу
Остаточна перевірка: Перевірка розмірів, візуальний огляд, функціональне тестування
Інтелектуальні виробничі практики, які включають IoT, штучний інтелект та машинне навчання, стають стандартом із-моніторингом у реальному часі, прогнозованим обслуговуванням і автоматизованим контролем якості, що підвищує продуктивність.
Ринкові тенденції та розвиток
Індустрія лиття під тиском деталей продовжує розвиватися з новими матеріалами, технологіями та вимогами ринку.
Ініціативи сталого розвитку
У 2024 році стійкість є критично важливою темою, коли компанії, що займаються литтям під тиском, запровадять екологічніші практики, включаючи використання перероблених і біологічно розкладаних матеріалів, оптимізацію споживання енергії та впровадження стратегій зменшення відходів.
Основні розробки включають:
Збільшення використання вмісту, що переробляється споживачем- (PCR).
Біо-смоли з відновлюваної сировини
Хімічна переробка забезпечує-вищу якість перероблених матеріалів
Усі-електричні формувальні машини зменшують споживання енергії на 30-50%
Передові технології
Інтеграція технологій Industry 4.0 продовжує революціонізувати сектор лиття пластмас під тиском. Нові можливості включають:
У-формованому декорі: Графіка, що наноситься під час процесу формування
Газ{0}}допоміжне формування: Порожнисті секції для зменшення ваги
Ліття з пінопласту: Легкі конструктивні частини
Конформне охолодження: 3D-надруковані ядра форми з оптимізованими каналами охолодження
Зростання ринку
Розмір світового ринку лиття під тиском оцінювався в 298 717,5 мільйонів доларів США в 2024 році та, за прогнозами, досягне 462 437,7 мільйонів доларів США до 2033 року, зростаючи на CAGR на 5,0%.
Драйвери зростання включають:
Виробництво електромобілів збільшує попит на легкі компоненти
Розширення ринку медичних виробів
Мініатюризація побутової електроніки
Зростання пакувальної галузі на ринках, що розвиваються
Азіатсько-Тихоокеанський регіон домінував на ринку лиття під тиском з найбільшою часткою доходу в 41,0% у 2024 році завдяки низьким виробничим витратам і розширенню галузей кінцевого-споживання.
Часті запитання
Яка різниця між деталями, виготовленими під тиском, і деталями, надрукованими на 3D?
Литі під тиском деталі виготовляються із загартованих прес-форм і ідеально підходять для великих обсягів (зазвичай 500+ одиниць) із нижчими-вартістю за-частину та чудовими властивостями матеріалу. 3Друковані деталі виготовляються шар-за-шаром, що робить їх кращими для прототипів, персоналізації та дуже малих обсягів, але з вищою-вартістю за-частину та обмеженнями щодо матеріалів.
Як довго служать деталі, виготовлені під тиском?
Термін служби залежить від вибору матеріалу та умов експлуатації. Добре-деталі, виготовлені з відповідних матеріалів, можуть прослужити десятиліттями в нормальних умовах. -УФ{3}}стабілізовані зовнішні деталі, хімічно-промислові компоненти та медичні-пристрої використовують спеціальні склади матеріалів, щоб забезпечити довговічність у призначених середовищах.
Яка мінімальна кількість для замовлення деталей, виготовлених під тиском?
Хоча витрати на прес-форми роблять лиття під тиском економічним, як правило, понад 500-1000 деталей, деякі служби лиття під тиском тепер не пропонують мінімальних замовлень для прототипів інструментів. Економічні показники різко покращуються при більших обсягах — деталі, які коштують 10 доларів за 100 одиниць, можуть коштувати 2 долари за 10 000 одиниць.
Чи можна виготовляти литі під тиском деталі з переробленого пластику?
Так, багато деталей, виготовлених під тиском, містять у-перероблений вміст (PCR). Сучасні технології переробки дозволяють досягти 100% вмісту ПЛР для деяких застосувань, хоча механічні властивості можуть бути дещо знижені. Багато виробників поєднують первинні та перероблені матеріали, щоб збалансувати продуктивність і довговічність.