





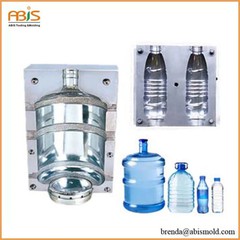




Що саме таке екструзійно-видувне формування (EBM)?
Я працюю в екструзійно-видувному формуванні майже двадцять років- розпочато на старих одноциліндрових-тайванських 60-тонних машинах, які зараз працюють на повно-електричних шести-контактних лініях. Ось пряма версія без дурниці.
Зрештою, процес ємертвий простий:
Ви пресуєте гарячу трубку → ловите її у форму, поки вона ще м'яка → видуваєте їй форму.
Усе інше лише змушує цю трубку працювати.

Те, що ми робимо щодня (90% обсягу)
- HDPE: глечики для молока, хімічні бочки, кільцеві бочки 200 LL-, 1000 л IBC
- ПП: переважно автомобільні повітроводи та кілька пляшок із гарячим{0}}наповненням
Два основних типи машин
| Тип | Типовий розмір частини | Як це працює | Де домінує |
|---|---|---|---|
| Головка-акумулятора | 200 л і більше | Зберігає 15–50 кг плавки, сходи за один прийом | Великі бочки, паливні баки |
| Безперервна екструзія | Менше або дорівнює 60 л | Нон{0}}парісон, найшвидші цикли | Каністри, пляшки з миючими засобами |
Критичний момент: ці 4–8 секунд парисон-дропу
- 10 років тому: ручне регулювання зазору матриці протягом усієї зміни
- Реальність 2025 року:Програмування сервоприводу на 100 або 120 точокє стандартним, навіть на китайських машинах приземлився нижче 2 мільйонів юанів
→ Напишіть криву один раз → плечі/ручка/кути основи отримують додатковий матеріал → бічні стінки стоншуються → рівномірна стінка + падіння-перевірка + менше смоли

Реальний тоннаж затискача, який ми використовуємо
| частина | Необхідна сила затиску | коментар |
|---|---|---|
| 20-літровий барабан, який можна штабелювати | 600–800 кН | |
| 200 LL-кільцевий барабан | 2000–3000 кН | |
| Сумка IBC на 1000 л | 6000–8000 кН | Усе, що менше =, базовий шов здувається при першому падінні |
Тиск удару
- Стандартні контейнери:6–8 бар
- 6-шарові автомобільні паливні баки (EVOH бар'єр):10–12 барна внутрішніх шарах або шар EVOH товщиною 0,1 мм не буде прилипати → порушення проникнення
Охолодження=справжнє вузьке місце
- Їсть60–70 %загального часу циклу
- Товсті ділянки (коріння рукоятки, основа) охолоджуються як лайно у звичайній сталі P20
- рішення:Вставки BeCuу гарячих точках → на 3–4 с швидший цикл → окупається за < 12 місяців
Правила Regrind (2025 – без скорочень)
Харчові/фармацевтичні контейнери →Тільки 6- або 7-шаровий коекс
- Внутрішня та зовнішня поверхні: 100 % незаймана
- Повторне подрібнення в шарах 3 і 4
Аудитори тепер буквально різають зразки на очах у клієнтів. Вас спіймають на шахрайстві, і готово.

Робота сьогодні проти 10 років тому
Тоді: продовжуйте роботу машини
Тепер: програмуйте криві-товщини стін, оптимізуйте канали охолодження,-надруковані на 3D, пишіть звіти про-випробування падіння англійською мовою, моліться, щоб смола не підскочила ще на 15% за ніч.
Порада, якщо ви хочете
Почніть даліБочки 20 л.
Опануйте три речі:
- Рівномірна товщина стінок
- Чистий зварний шов
- Витримує падіння з кута 1,8 м
Все інше - шум.
Коли барабан стоїть на підлозі сам і не тече -, ви заслужили своє місце.
Це екструзійне роздувне формування.
Нічого, що я маю законне право написати письмово, не бракує.